



 English
Două rulouri de țesătură filată din polipropilenă de 25 g/m² pot trece de fiecare verificare vizuală și se comportă în continuare ca materiale diferite pe linia de conversie. Se alimentează fără probleme într-o operațiune de produse de igienă; celălalt depășește limita de permeabilitate la aer a clientului, iar transportul este reținut la poartă. Diferența este invizibilă pentru ochi, dar apare imediat pe un debitmetru de aer.
Permeabilitatea aerului, viteza cu care aerul trece printr-o țesătură sub o diferență de presiune fixă, este una dintre proprietățile cele mai frecvent specificate în achiziționarea de nețesute și se decide pe linia de producție, nu în depozit. Finețea fibrei, structura benzii și condițiile de lipire stabilesc valoarea cu mult înainte ca o rolă să fie ambalată. Acest ghid explică ce înseamnă măsurarea, ce standarde de testare se aplică, ce mută numărul și modul în care configurația liniei determină fereastra de permeabilitate pe care o plantă o poate menține în mod constant.
Ce măsoară de fapt permeabilitatea aerului
Permeabilitatea aerului este viteza cu care aerul curge printr-o zonă cunoscută a țesăturii atunci când se aplică o diferență de presiune definită pe cele două fețe ale sale. În practică: prindeți o probă, trageți aer prin ea la o presiune stabilită și înregistrați cât aer trece în fiecare secundă. Deoarece testul este rapid și nedistructiv, servește ca o poartă de rutină a calității, precum și ca o proprietate de specificație.
Rezultatele sunt raportate ca cm 3 /cm 2 /s (numeric la fel ca cm/s), mm/s sau ft 3 /min/ft 2 , adesea prescurtat la CFM. Conversiile contează ori de câte ori două foi de date se întâlnesc: 1 cm 3 /cm 2 /s este egal cu 10 mm/s, iar 1 CFM rezultă la aproximativ 5,08 mm/s. O specificație care scrie pur și simplu „500” este lipsită de sens până când unitatea, capul de testare și presiunea sunt atașate de ea.
Două standarde domină. ISO 9237 este cel mai utilizat la nivel internațional și rulează de obicei cu o lungime de 20 cm 2 cap de testare la o cădere de presiune de 100 Pa. ASTM D737, implicit în America de Nord, aplică în mod obișnuit 125 Pa (0,5 inchi de coloană de apă) pe o lungime de 38 cm 2 cap. Deoarece suprafața capului și presiunea diferă, rezultatele conform celor două standarde nu sunt direct interschimbabile; o țesătură citind 300 mm/s conform ISO 9237 nu va citi 300 conform ASTM D737. Solicitarea oricărei fișe de date pentru a preciza standardul, zona capului și presiunea este cel mai ieftin pas pe care îl poate face un cumpărător pentru evitarea litigiilor.
Ce mută numărul într-o rețea nețesă
Aerul călătorește prin canalele dintre fibre, așa că orice schimbă dimensiunea, numărul sau continuitatea acelor canale schimbă citirea. Pe o linie de centrifugare, trei factori fac cea mai mare parte a muncii.
Finețea fibrelor
Fibrele mai fine împachetează mai multă suprafață și căi mai sinuoase în aceeași greutate a materialului, astfel încât fluxul de aer scade. Acesta este motivul principal pentru care un strat suflat prin topire, cu fibre în intervalul de microni de o singură cifră, rezistă aerului mult mai mult decât un strat de filatura de aceeași greutate de bază și captează mai bine particulele în același timp. Pe partea de topire suflată, indicele de curgere a polimerului topit și designul matriței determină cât de fine ies fibrele; pe partea spinbond, denierul de filament, ajustat în mare parte prin viteza de tragere, schimbă permeabilitatea în aceeași direcție.
Greutatea de bază și grosimea
Mențineți totul constant și permeabilitatea scade pe măsură ce greutatea de bază crește, deoarece aerul are mai mult material prin care să treacă. Relația nu este liniară; trecerea de la 15 la 30 gsm nu reduce citirea la jumătate. Direcția este totuși de încredere, motiv pentru care greutatea de bază este prima variabilă care trebuie verificată atunci când citirile se deplasează între role.
Lipire și calandrare
Calandrarea termică decide cât de deschisă rămâne web. O temperatură și presiune mai ridicată de contact aplatizează punctele de legătură și consolidează banda, închizând canalele și trăgând citirea în jos; lipirea mai ușoară lasă rețeaua mai voluminoasă și mai permeabilă. Modelul de legătură gravat contează și el, deoarece un model de puncte mai dens citește mai jos decât unul grosier la greutate egală. Pentru o privire mai atentă asupra setărilor implicate, această prezentare a modului în care temperatura, viteza și presiunea calandrării modelează materialul final prezintă compromisurile în detaliu.
Priorități de permeabilitate la aer în funcție de aplicație
Nu există o țintă universală. O acoperire pentru recoltă și un drapel chirurgical se află la capetele opuse ale scalei și ambele sunt corecte. Ceea ce se schimbă de la o aplicație la alta este valoarea de permeabilitate cu care trebuie echilibrată.
| Aplicație | Structură comună | Ce trebuie să echilibreze specificațiile |
|---|---|---|
| halate și draperii chirurgicale | SMS | Bariera de fluide și particule împotriva confortului purtătorului |
| Măști de față și aparate respiratorii | Compozite Spunbond-meltblown | Eficiența de filtrare împotriva rezistenței respiratorii |
| Igienă topsheets și backsheets | SS sau SMMS | Moliciune și respirabilitate împotriva izolării |
| Huse agricole și țesătură peisaj | S sau SS | Schimbul de gaze împotriva reținerii căldurii |
| Pungi de cumpărături și ambalaje | S | Prioritate scăzută; lectura urmărește în principal consistența deschiderii web |
Rândul de mască merită o privire mai atentă, deoarece arată cum o specificație de permeabilitate este într-adevăr un contract cu două fețe. Suporturile care filtrează agresiv, dar abia trece aerul nu funcționează, deoarece utilizatorii îl scot de pe față sau nu îl mai poartă corect, motiv pentru care limitele rezistenței la respirație se află alături de eficiența filtrării în standardele de mască. Menținerea ambelor numere în interval este în mare măsură o chestiune de control al fineței fibrei și formarea stabilă a benzii pe linia de suflare prin topire. Instalațiile care doresc să producă acest strat intern evaluează de obicei o linie dedicată de suflare prin topire, fie independentă, fie ca parte a unei configurații compozite:
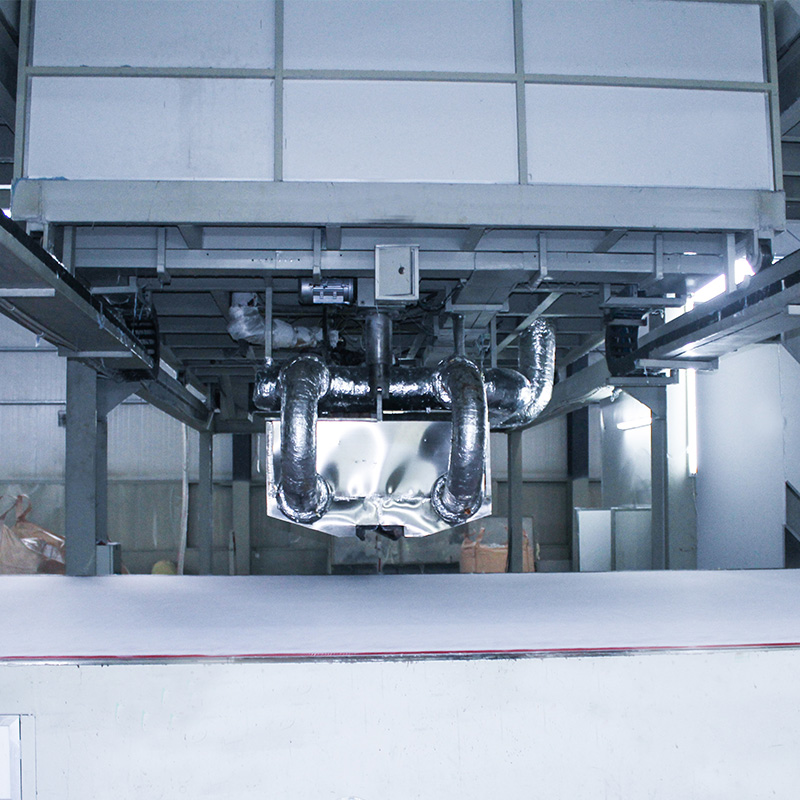 Masina netesuta cu suflare prin topire pentru medii de filtrare Această linie meltblown produce țesături din polipropilenă cu diametru fin, de la 18-300 g/m² la 10-70 m/min, oferind plantelor finețea fibrei și controlul benzii necesare pentru a menține eficiența filtrării și rezistența la respirație în intervalul pentru mediile de mască. Vizualizare produs →
Permeabilitatea aerului nu este aceeași cu respirabilitatea
„Respirabilitatea” este folosită în mod liber pentru două măsurători diferite, iar confuzia provoacă erori reale de cumpărare. Permeabilitatea aerului urmărește fluxul de aer prin țesătură. Rata de transmitere a vaporilor de umiditate, scrisă de obicei MVTR sau WVTR, urmărește cât de repede se mișcă vaporii de apă prin ea. Ele se corelează în unele structuri, dar nu și în altele: o peliculă respirabilă poate trece vaporii cu ușurință în timp ce blochează aproape complet fluxul de aer, ceea ce este exact cât funcționează multe foi de igienă. Când un client solicită o țesătură „respirabilă”, următoarea întrebare productivă este dacă acestea se referă la fluxul de aer, transmiterea vaporilor sau ambele, deoarece metodele de testare, unitățile și implicațiile mașinilor diferă toate.
Cum setează Configurația liniei fereastra de permeabilitate
Fiecare linie de centrifugare are o gamă de permeabilitate pe care o poate atinge cu un anumit polimer și rețetă, iar configurația fasciculului este cea mai mare decizie unică din spatele acestui interval.
Structuri deschise: linii S și SS
O linie S cu un singur fascicul produce cele mai deschise, cea mai mare permeabilitate țesături din familia spunmelt. Această deschidere este o caracteristică pentru pungi de cumpărături, ambalaje, huse pentru agricultură și suport pentru mobilier, iar liniile moderne cu un singur fascicul ajung la nivelurile scăzute și la randamentele ridicate pe care aceste piețe le cer. Liniile SS adaugă un al doilea fascicul rotativ, schimbând o anumită deschidere pentru uniformitate și capacitatea de a rula țesături mai ușoare și mai uniforme pentru igiena și ștergerea substraturilor. Echipamentul din spatele acestei clase de țesături este o linie S cu un singur fascicul special construită:
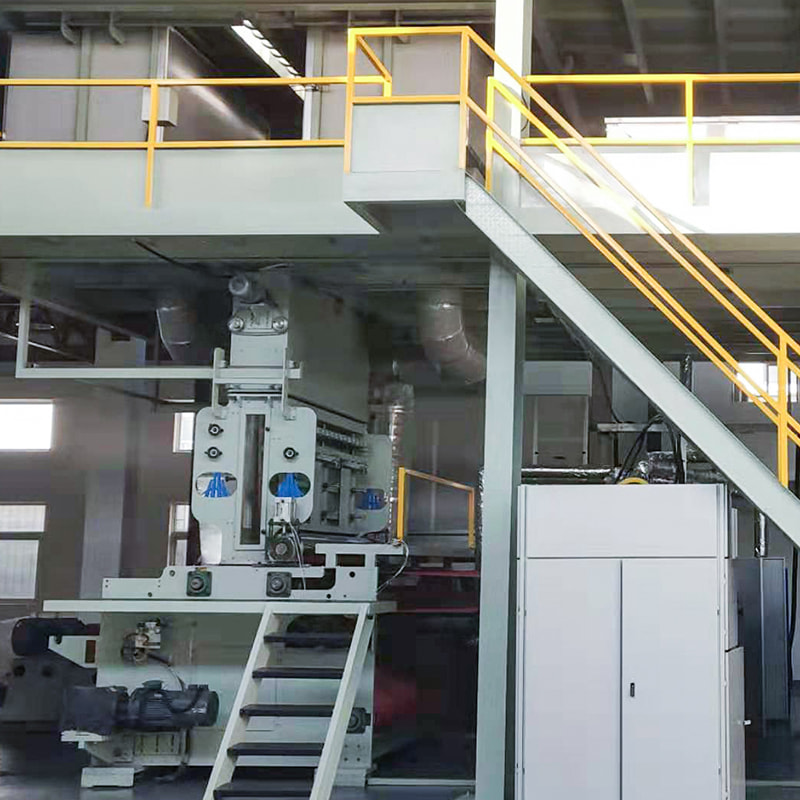 Mașină nețesă Spunbond cu un singur fascicul O linie de filare cu un singur fascicul care rulează țesătură de 10-200 g/m² la 9-150 m/min face ca țesăturile deschise, cu permeabilitate ridicată, să fie potrivite pentru pungi de cumpărături, ambalaje și huse pentru agricultură discutate chiar înainte de acest punct. Vizualizare produs →
Bariera cu flux de aer controlat: SMS, SMMS și SMMSS
Adăugarea grinzilor prin topire suflată creează familia SMS, în care unul sau două straturi suflate prin topire se află între straturile filmate. Fiecare strat suflat prin topire trage permeabilitatea în jos și împinge performanța barierei în sus, care este exact pe care sunt construite textilele medicale comerciale și produsele de igienă premium. Alegerea dintre S, SS, SMS, SMMS și SMMSS este mai puțin despre care este mai bun și mai mult despre echilibrul permeabilității la barieră pentru care aplicația țintă plătește de fapt. Pentru substraturi medicale și de igienă premium, platforma calului de muncă arată astfel:
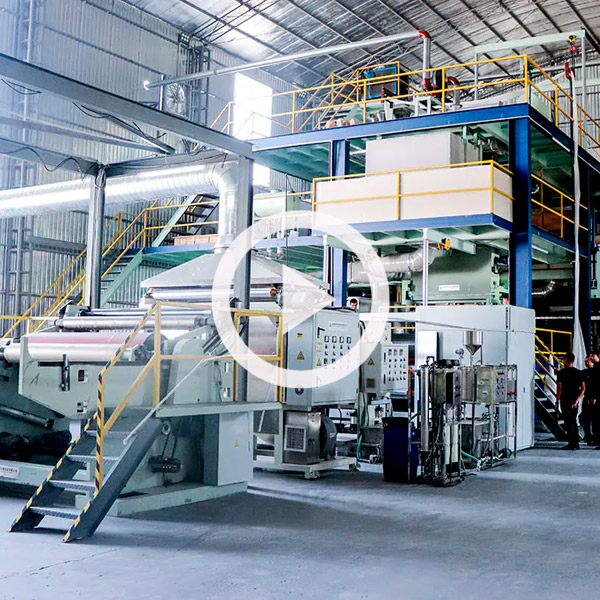 Mașină de material nețesut compozit PP SMS Combinând grinzile filate și suflate prin topire, această platformă SMS produce țesătură de 9-70 g/m² la o viteză de până la 350 m/min, oferind echilibrul de permeabilitate la barieră pe care îl necesită textilele medicale și substraturile de igienă premium. Vizualizare produs →
Într-o anumită configurație, configurarea calandrării, încărcarea prin topire și selecția polimerului se ajustează unde în interiorul ferestrei aterizează o rețetă. Acesta este motivul pentru care furnizorii serioși de mașini întreabă despre proprietățile țesăturii țintă, inclusiv domeniul de permeabilitate, înainte de a cita o linie: echipamentul trebuie să fie proiectat în funcție de specificații, nu invers.
Cinci verificări înainte de a aproba o țesătură sau o linie
- Numiți standardul și condițiile. Acceptați specificațiile scrise ca ISO 9237 cu aria capului și presiunea specificate, sau ASTM D737 în aceiași termeni și respingeți numerele goale.
- Fixați unitatea. Indicați mm/s sau CFM în contract și convertiți înainte de a compara cifrele, la aproximativ 5,08 mm/s per CFM.
- Eșantioanele de stare în același mod. Citirile fluxului de aer se schimbă cu temperatura și umiditatea, așa că testați după condiționare într-o atmosferă textilă standard de aproximativ 20-21°C și 65% umiditate relativă.
- Solicitați contextul procesului. Greutatea de bază, denierul de filament și setările calandrului permit ca o abatere să fie urmărită la o cauză în loc să fie argumentată.
- Verificați pe propria linie de conversie. Laminarea, gofrarea și conversia căldurii interacționează cu deschiderea benzii, iar o rulare pilot costă mult mai puțin decât o livrare respinsă.
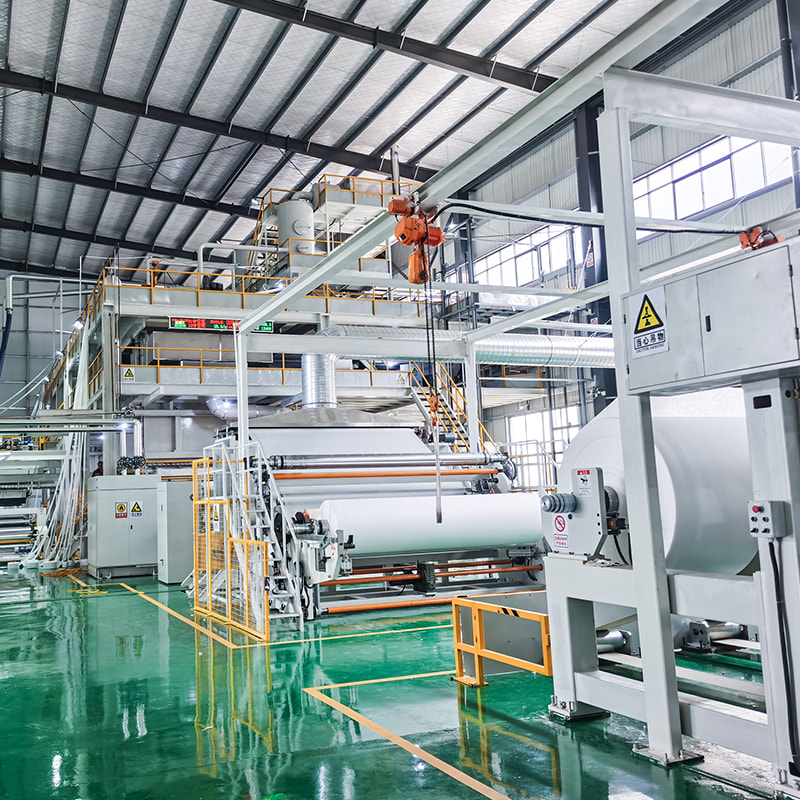
Niciuna dintre aceste verificări nu costă mult și, împreună, împiedică cel mai comun argument în furnizarea de nețesute: două părți care citează aceeași țesătură cu numere diferite. Atunci când domeniul țintă în sine este problema, când un cumpărător are nevoie de o fereastră de permeabilitate pe care rețeta curentă nu poate ajunge, soluția este de obicei în amonte, în configurația fasciculului, încărcarea prin topire sau proiectarea lipirii. Acesta este nivelul la care lucrăm: în calitate de producător de linii complete PP spunbond și meltblown de la SMMSS cu un singur fascicul la SMMSS cu cinci fascicule, în lățimi de la 1600 la 4200 mm, construim linia de producție în jurul proprietăților țesăturii pe care un client trebuie să le dețină, inclusiv permeabilitatea la aer. Dacă cântăriți o nouă linie în raport cu o specificație bazată pe permeabilitate, sunteți binevenit discutați despre opțiunile de configurare cu inginerii noștri înainte de a vă angaja.


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
